Ver traducción automática
Esta es una traducción automática. Para ver el texto original en inglés haga clic aquí
#Tendencias de productos
{{{sourceTextContent.title}}}
Análisis microbiológico de gases comprimidos en la fabricación de productos farmacéuticos: de los requisitos normativos a la selección de métodos
{{{sourceTextContent.subTitle}}}
Tailin ofrece una visión general completa de los requisitos normativos, las frecuencias de análisis recomendadas y los volúmenes de muestra, así como una evaluación detallada de los métodos de análisis más habituales.
{{{sourceTextContent.description}}}
En la producción farmacéutica, los gases comprimidos —entre ellos, el aire comprimido, el nitrógeno y el dióxido de carbono— ya no se consideran simples «fuentes de servicios». Por el contrario, actúan como materiales críticos del proceso que entran en contacto directo con soluciones farmacológicas, polvos, materiales de envasado primario y superficies de trabajo estériles. Si el gas comprimido transporta microorganismos a áreas críticas de producción, supone un riesgo no solo de desviaciones puntuales o problemas de limpieza localizados, sino de contaminación de todo el lote del producto.
En comparación con el control rutinario de partículas viables en el aire (placas de sedimentación y muestreo activo del aire), los análisis microbianos de los gases comprimidos han carecido históricamente de un enfoque unificado y estandarizado. Este artículo revisa de forma sistemática las normas reguladoras más habituales, las frecuencias de análisis recomendadas y los volúmenes de muestra, al tiempo que analiza los principios, las ventajas, los inconvenientes y los escenarios de aplicación de las metodologías de análisis más habituales, con el fin de proporcionar un marco de referencia para las empresas farmacéuticas.
1. Requisitos normativos y reglamentarios
La evaluación microbiana de los gases comprimidos no se rige por una única norma, sino por un marco de múltiples niveles que combina las directrices de las BPF, las farmacopeas y las normas de los compendios.
1.1 Panorama normativo de las BPF
El anexo 1 de las BPF de la UE y el anexo 1 de las BPF de China (borrador de revisión de 2026) incorporan explícitamente los gases comprimidos al ámbito de la validación y la monitorización rutinaria de los sistemas de servicios. Exigen que los gases comprimidos que entren en contacto directo con los productos tengan una calidad microbiana y de partículas «igual o superior a la calidad del aire del entorno en el que se utilizan». Los gases comprimidos deben someterse a un control periódico del punto de rocío, el contenido de aceite, las partículas en suspensión y los microorganismos.
La Guía de la FDA sobre productos farmacéuticos estériles fabricados mediante procesamiento aséptico (2004) establece de forma similar que los gases comprimidos deben mantener una pureza adecuada (por ejemplo, libres de aceite) y que la calidad microbiana y de partículas tras el filtrado debe ser igual o superior a la del aire del entorno en el que se introduce el gas.
1.2 Requisitos límite
Los marcos normativos rara vez establecen directamente límites microbianos absolutos para los gases comprimidos; en su lugar, se basan en el principio de que deben ser «iguales o mejores que el entorno circundante». Las empresas deben establecer normas de control interno basadas en el grado de limpieza del punto de uso, tomando como referencia los límites correspondientes de recuento de partículas viables en el entorno.
Principio clave: Los gases comprimidos que entran en contacto directo con productos estériles deben cumplir los requisitos de esterilidad (SAL 10-6), y sus límites de control microbiano no deben ser inferiores a las normas de partículas viables ambientales de grado A (<1 UFC/m³). A los gases de proceso sin contacto directo se les pueden asignar límites correspondientes a la clasificación ambiental de su punto de uso.
2. Frecuencia de análisis recomendada y volumen de muestra
2.1 Frecuencia de análisis
Las frecuencias de análisis deben determinarse mediante una evaluación de riesgos. Entre las consideraciones fundamentales se incluyen: si el gas entra en contacto directo con el producto, el grado de limpieza del punto de uso, el diseño del sistema y la configuración de los filtros esterilizantes, así como los datos históricos de tendencias de control. A continuación se describen las recomendaciones de frecuencia estándar del sector:
Grado de limpieza del punto de uso Frecuencia de control recomendada Descripción
Grado A / Zona crítica Al menos una vez por turno de producción Puntos clave de uso de gas que entran en contacto directo con productos estériles; se recomienda realizar el control simultáneamente durante el llenado y otras operaciones críticas.
Grado B / Zona de apoyo Una vez al día Áreas de apoyo a la producción estéril, que abarcan los ciclos de producción diarios.
Grado C Una vez a la semana Áreas de producción no estériles o de limpieza controlada.
Grado D Una vez al mes Áreas de limpieza general; se puede ajustar en combinación con los ciclos de revalidación del sistema.
Además, la frecuencia de los controles debe aumentarse en las siguientes circunstancias: tras el mantenimiento del sistema o la sustitución de los elementos filtrantes de esterilización; al reiniciar el sistema tras una parada prolongada; ante la aparición de desviaciones o resultados fuera de especificación (OOS); o cuando los cambios en el proceso puedan afectar a la calidad del gas.
2.2 Volumen de muestra recomendado
Se recomienda utilizar 1 metro cúbico (1000 L) de gas como volumen de muestra estándar, expresando los resultados en UFC/m³. Este volumen se establece en función de los requisitos estadísticos de detección en condiciones de bajas concentraciones microbianas; dado que las concentraciones microbianas esperadas en las zonas de grado A son extremadamente bajas, unos volúmenes de muestreo insuficientes pueden dar lugar a falsos negativos.
En la práctica, si las condiciones del emplazamiento impiden alcanzar los 1 000 L, el volumen de muestra puede reducirse adecuadamente, siempre que el límite de detección (LOD) con ese volumen se confirme mediante una evaluación de riesgos y se documente. Para los puntos críticos de uso de gas con elevados requisitos de esterilidad, se recomienda encarecidamente el muestreo de gran volumen para maximizar la sensibilidad de detección.
Nota: Antes del muestreo, purgue la tubería durante 5 a 10 minutos para eliminar el gas estancado y garantizar que se recoge una muestra representativa. Todo el equipo de muestreo que entre en contacto con el gas debe esterilizarse, y los puntos de muestreo deben desinfectarse con un desinfectante estéril.
3. Análisis detallado de los seis métodos de ensayo más habituales
El principal reto de los ensayos microbianos del gas comprimido radica en el hecho de que, cuando el gas a alta presión se expande repentinamente a presión atmosférica, la fuerza de cizallamiento generada por la rápida expansión puede dañar a los microorganismos, lo que da lugar a bajas tasas de recuperación o a condiciones irreproducibles.
Método Principio básico Cuantificación de la muestra Tasa de recuperación microbiana
Impacto con mantenimiento de presión Impacto en condiciones de presión Alta (UFC/m³) Alta
Método de reducción de presión Impacto tras la reducción de presión Alta (UFC/m³) Baja
Barrido directo sobre placa de agar Soplado directo hacia el agar Débil (no se puede cuantificar con precisión) Baja y con gran fluctuación
Barrido con muestreador de aire Barrido e impacto Fuerte (UFC/m³) Baja
Método de recuperación en líquido Burbujeo a través de la captura en líquido Fuerte (combinado con filtración por membrana) Fluctuación elevada
Método de filtración por membrana Captura física mediante membrana microporosa Fuerte (UFC/m³) Relativamente alta
Los seis métodos más utilizados abordan estos retos mediante diferentes vías técnicas:
3.1 Impacto con presión mantenida
Principio: Mantiene una presión constante mientras el gas pasa a través de una placa perforada directamente sobre una superficie de agar en un entorno presurizado, seguido de un restablecimiento de la presión normal y la incubación.
Ventajas: Evita el daño por esfuerzo de cizallamiento derivado de caídas repentinas de presión, lo que se traduce en mayores tasas de supervivencia y recuperación; captura física superior de partículas bajo alta presión.
3.2 Método de reducción de presión
Principio: Reduce el gas a presión normal mediante una válvula y, a continuación, acelera el flujo de aire a través de un muestreador de aire modificado, de modo que los microorganismos impactan contra la superficie de agar por inercia.
Ventajas: Funcionamiento sencillo utilizando equipo atmosférico estándar.
Limitaciones: Las complejas estructuras de las válvulas y la desaceleración atrapan a muchos microorganismos en su interior, lo que da lugar a una baja recuperación.
3.3 Barrido directo sobre placa de agar
Principio: Tras una simple reducción de presión, el gas se sopla directamente, a una distancia y un ángulo determinados, sobre una placa de agar, aprovechando la sedimentación natural y el impacto por inercia.
Ventajas: Fácil manejo, no requiere equipamiento y tiene un coste extremadamente bajo.
Limitaciones: Es difícil medir con precisión el volumen de muestreo (solo cualitativo/semicuantitativo); la velocidad de flujo incontrolable provoca grandes fluctuaciones en la recuperación y una escasa reproducibilidad; el aire a alta velocidad conlleva el riesgo de daño microbiano y falsos negativos.
3.4 Barrido por soplado con muestreador de aire
Principio: Se sopla gas comprimido a través de una zona objetivo mientras se coloca un muestreador de aire viable convencional aguas abajo, adaptando un muestreador ambiental para gas comprimido.
Ventajas: Alta tasa de penetración del equipo y bajos costes de adaptación.
Limitaciones: Las discrepancias en la dirección del flujo provocan que muchas partículas y microbios se separen tras el cambio de dirección, lo que da lugar a una baja recuperación.
3.5 Método de recuperación en líquido
Principio: El gas se canaliza hacia un medio líquido o un tampón estéril, burbujeando a través del líquido para capturar los microbios antes de la filtración o la inoculación y la incubación.
Ventajas: Equipo sencillo y menor coste.
Limitaciones: La eficiencia de la captura de burbujas se ve afectada por el caudal, el tamaño de las burbujas y las propiedades del líquido, lo que hace que la recuperación sea inestable y difícil de validar.
3.6 Método de filtración por membrana
Principio: El gas cuantificado pasa a través de una membrana microporosa de 0,45 μm (o 0,22 μm) para retener físicamente los microbios, que posteriormente se colocan en un medio sólido para el recuento de colonias.
Ventajas: Permite manejar grandes volúmenes de gas con alta sensibilidad; mecanismo de retención física claro y funcionamiento relativamente sencillo.
Limitaciones: La eficiencia de filtración se ve limitada en ciclos prolongados; los impulsos de alta presión pueden dañar las membranas o permitir la penetración; riesgo de desecación y muerte celular en membranas secas.
Mediante la comparación de estos seis métodos, el método de impacto con presión mantenida resuelve con éxito retos como el daño por fuerza de cizallamiento, el control del volumen de la muestra, la reproducibilidad de las condiciones de ensayo y la recuperación microbiana, lo que lo convierte en el método preferido para los ensayos microbianos de gases comprimidos.
Conclusión
A medida que se intensifica el escrutinio normativo en todo el mundo, un control microbiano riguroso de los gases comprimidos constituye una garantía vital de cumplimiento normativo y de aseguramiento de la calidad para las empresas farmacéuticas.
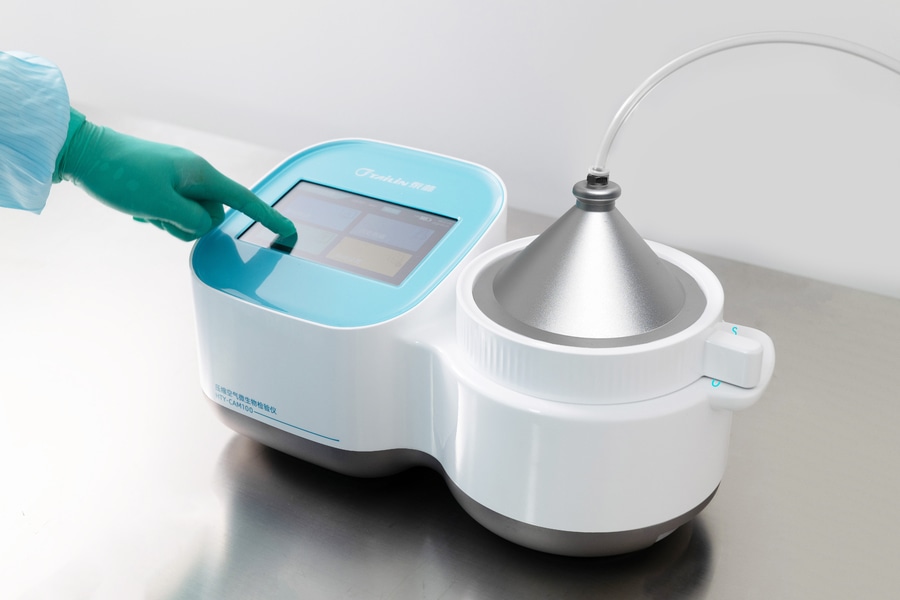
Contribuyendo activamente al avance del sector, Tailin ha presentado el muestreador microbiano de aire comprimido HTY-CAM100, un muestreador de última generación que utiliza el avanzado método de impacto con mantenimiento de presión para alcanzar tasas de recuperación de primer nivel. Equipado con gestión de permisos de seguridad, exportación de datos y capacidades de escape filtrado, el HTY-CAM100 resuelve con éxito los puntos débiles del sector y permite a los fabricantes farmacéuticos reforzar el control de calidad y la gestión de riesgos.